


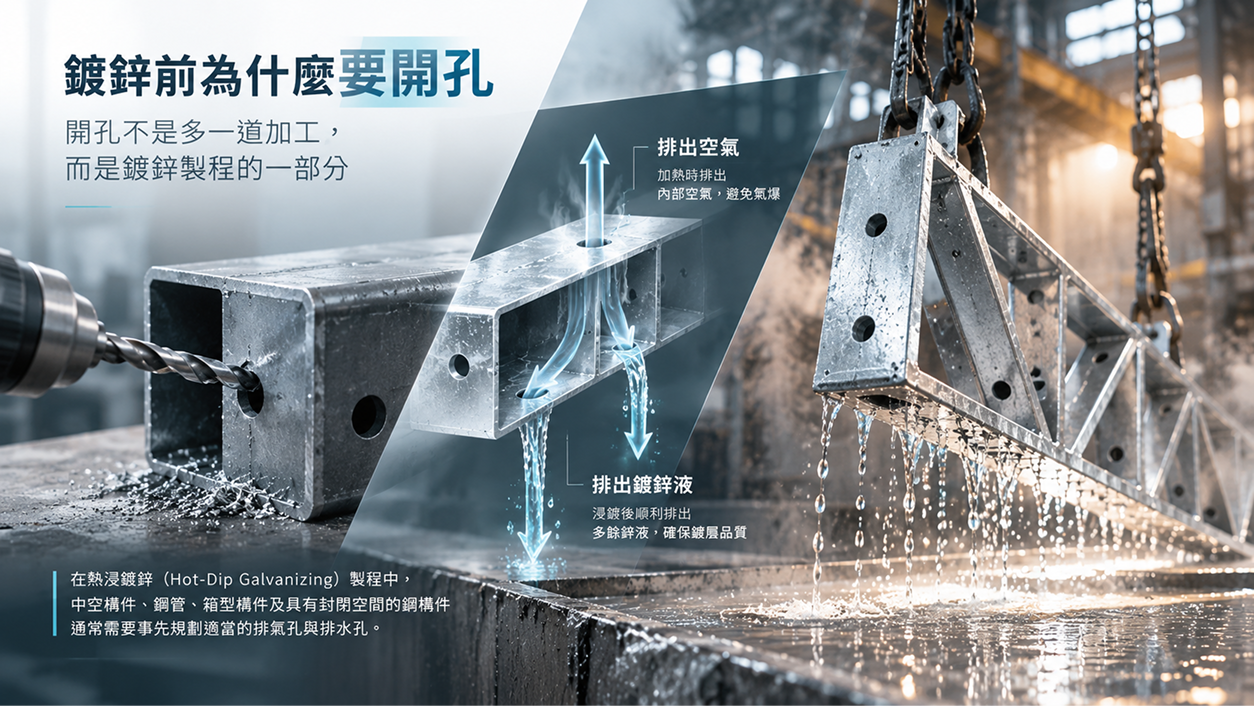
開孔不是多一道加工,
而是鍍鋅製程的一部分
在熱浸鍍鋅(Hot-Dip Galvanizing)製程中, 中空構件、鋼管、箱型構件及具有封閉空間的鋼構件 通常需要事先規劃適當的排氣孔與排水孔。
原因在於熱浸鍍鋅並不是只讓工件表面「碰到鋅液」。 工件在進入鋅槽以前,還會經過多道前處理程序; 當工件進入槽液時,內部的空氣、處理液與後續鋅液都需要有順暢的進出路徑。
如果結構內部形成封閉空間, 空氣與液體無法正常排出, 不只可能影響內部表面的處理與鍍層形成, 更可能增加熱浸鍍鋅作業過程中的安全風險。
簡單來說:鍍鋅前開孔,是為了讓「氣體能出去、液體能進出」。
適當的排氣孔與排水孔, 有助於前處理液與熔融鋅液進入需要處理的空間, 同時讓空氣、槽液與多餘鋅液順利排出。 對中空或封閉式構件而言, 這與製程安全、鍍鋅完整性、排液效率及成品品質都有直接關係。
熱浸鍍鋅前需要開孔的 4 個原因
排氣孔與排水孔並非單純為了方便施工, 而是與整個前處理、浸鍍及工件提出鋅槽的過程相互關聯。
讓封閉空間內的氣體順利排出
中空或封閉構件如果沒有適當排氣路徑, 內部空氣在工件進入槽液時可能無法順利排出。
特別是在高溫熱浸鍍鋅作業中, 封閉空間與殘留液體可能形成製程安全風險, 因此適當的排氣設計相當重要。
讓前處理液順利進出
熱浸鍍鋅前需要經過表面前處理。 若工件具有中空結構, 處理液需要能夠進入相關空間, 同時也需要在離開處理槽時順利排出。
適當的開孔位置有助於減少內部積液, 讓不同處理程序之間能順利銜接。
幫助鋅液進入與流出
若中空構件的內部表面需要進行熱浸鍍鋅, 就必須讓熔融鋅液能夠進入相關空間, 同時讓被取代的空氣排出。
工件提出鋅槽時, 適當的排水孔也有助於多餘鋅液回流, 減少鋅液滯留在構件內部。
有助於完整的表面處理與鍍層形成
當氣體、前處理液與鋅液能順利流動, 才有利於需要處理的鋼鐵表面與槽液充分接觸。 若內部形成氣袋或液體無法順利進出, 可能影響局部表面處理與後續鍍層形成。
哪些鋼構件在鍍鋅前
特別需要注意開孔?
並不是每一件送鍍工件都需要額外鑽孔。 是否需要開孔,主要取決於工件結構是否形成中空、 半封閉或完全封閉的空間,以及槽液與鋅液是否能正常進出。
例如使用圓管、方管或其他中空鋼材焊接而成的構件, 需注意管內是否形成封閉空間。
鋼板焊接形成的箱型結構, 若內部完全封閉, 應在送鍍前確認排氣與排液方式。
兩片或多片鋼材焊接後, 若形成無法與外部連通的空腔, 就需要特別注意。
即使外觀看似已經開放, 內部隔板仍可能形成數個獨立空間, 每個空間都需要確認是否具備流通路徑。
排氣孔與排水孔,有什麼不同?
兩者功能彼此配合。 一邊讓空氣與氣體離開, 另一邊讓前處理液及鋅液順利進出, 才能形成有效的流通路徑。
排氣孔
主要讓構件內部空氣及氣體在浸入槽液時順利排出, 避免形成被困住的氣袋或封閉空間。
實際位置需配合工件浸鍍方向與構件形狀規劃。
排水孔
主要讓前處理液、清洗液與熔融鋅液能夠進入及排出, 並在工件提出槽體時協助多餘液體回流。
排液是否順暢,也會受到孔位、工件角度及內部結構影響。
開孔的核心概念:
不要讓氣體與液體被困住
鍍鋅開孔設計的 5 個重點
不同工件的尺寸、結構與吊掛方式不同, 因此實際孔位與孔徑不能只靠固定公式決定。 不過設計時可以先掌握以下基本原則。
確認所有封閉空間
不只看工件外觀,也要確認焊接後是否形成內部空腔。 若構件具有隔板,應逐一確認每個獨立空間是否具備排氣與排液路徑。
配合實際浸鍍方向
工件通常會依適合的角度進入與提出槽體。 排氣與排水位置應配合實際浸鍍方向規劃, 讓空氣能向高處排出, 槽液與鋅液則能從適當位置進入及排出。
排氣與排水路徑要彼此配合
只有單一孔洞,不一定能同時解決排氣與排液問題。 應依構件內部空間與浸鍍方向, 讓氣體與液體各自具有順暢的流通路徑, 避免形成氣袋或積液區域。
孔洞不能被焊道或其他構件遮蔽
設計圖面上雖然有開孔, 但若實際組裝後被焊道、補強板、 連接件或其他構件遮住, 仍可能失去原本的排氣與排液功能。 因此需要從完成後的整體構件重新確認。
開孔尺寸應依工件條件確認
排氣孔與排水孔並不是「有開就好」。 孔洞尺寸若不足, 可能限制氣體、前處理液或鋅液的流動效率。 實際孔徑與開孔數量應依構件尺寸、內部容積、 結構形式及實際鍍鋅作業條件進行確認。
排氣孔與排水孔,沒有一組尺寸適用所有工件
不同鋼構件的尺寸、內部容積、焊接方式、 隔板配置與實際浸鍍方向都不同, 因此不能單純以一組固定孔徑套用所有熱浸鍍鋅工件。
若工件具有中空、箱型或複雜封閉結構, 建議在設計與製作階段就先確認後續熱浸鍍鋅需求, 並於送鍍前確認排氣孔、排水孔與吊掛方式是否適合實際製程。
鍍鋅開孔常見的 5 個問題
許多開孔問題不是完全「沒有孔」, 而是孔位、流通方向或內部結構沒有一起考量。
只開排水孔,沒有考慮排氣
液體要進入中空空間時,原本的空氣也需要有離開的路徑。 只考慮液體排出而忽略排氣,仍可能形成氣袋。
有開孔,但位置不對
若孔位沒有配合實際浸鍍角度與構件高低點, 仍可能出現空氣無法排出或液體殘留的情況。
忽略內部隔板
外部看似連通的構件, 可能因內部補強板或隔板形成數個獨立空腔。 每個空間都需要重新確認流通路徑。
孔洞尺寸過小
孔洞過小可能限制空氣、槽液與鋅液流動, 因此不能只確認「有沒有開孔」, 還需要確認尺寸是否符合實際工件需求。
工件全部焊完,
才想到要送鍍
如果在設計階段沒有考慮熱浸鍍鋅, 等工件全部焊接完成後才處理開孔, 可能增加修改與加工難度。 因此若產品已確定需要熱浸鍍鋅, 最好在設計與製圖階段就納入排氣、排水與吊掛需求。
中空構件送鍍前
建議確認 6 件事
確認鋼管、箱體與焊接結構內是否形成密閉空腔。
確認內部空氣能否在浸入槽液時順利排出。
確認前處理液與鋅液能否順利進出構件。
確認每一個被隔板分開的空間都有適當流通路徑。
依構件尺寸、結構與實際浸鍍方向確認。
孔位應與實際工件吊掛、進槽及出槽方式互相配合。
最好的開孔時機,
是在設計階段。
如果鋼構件已確定需要進行熱浸鍍鋅, 建議在設計、製圖與焊接前 就將排氣孔、排水孔與吊掛方式納入考量。
相較於工件全部製作完成後才重新鑽孔或修改結構, 前期先確認鍍鋅需求, 更有利於安排孔位、焊接方式及整體構件設計, 也能減少後續因製程需求而重新修改工件的情況。
所以,鍍鋅前為什麼要開孔?
因為對中空或封閉式鋼構件而言, 熱浸鍍鋅需要的不只是「讓鋅碰到表面」, 而是讓空氣、前處理液與熔融鋅液都能依製程順利進出構件。
適當的排氣孔與排水孔, 有助於降低封閉空間造成的製程安全風險, 並讓表面前處理、鋅液流動與工件排液更加順暢。 因此,開孔應被視為熱浸鍍鋅前的重要設計條件, 而不是最後才補上的加工步驟。
熱浸鍍鋅開孔常見問題
Q1. 為什麼熱浸鍍鋅前一定要注意排氣孔?
對中空或具有封閉空間的鋼構件而言, 工件浸入前處理槽或鋅槽時, 原本存在於內部的空氣需要有順暢的排出路徑。 如果空氣被困在構件內, 可能形成氣袋並影響槽液進入, 對高溫熱浸鍍鋅製程而言也可能增加安全風險。
Q2. 鍍鋅不開孔會怎樣?
若中空或封閉構件缺少適當的排氣與排水路徑, 可能造成空氣無法排出、前處理液無法完整進入、 內部積液或鋅液流動不順等問題。 對完全封閉且可能殘留液體的空間而言, 還可能增加熱浸鍍鋅作業過程中的安全風險。
Q3. 中空鋼管做熱浸鍍鋅需要開孔嗎?
若鋼管或中空構件在焊接後形成封閉或半封閉空間, 就需要確認是否具備適當的排氣與排水路徑。 實際是否需要額外開孔, 以及孔的位置與尺寸, 應依構件結構、端部形式與實際浸鍍方式確認。
Q4. 排氣孔和排水孔可以使用同一個孔嗎?
是否能由同一開口兼具相關功能, 需要依工件形狀、內部空間與實際浸鍍方向判斷。 核心並不是孔洞名稱, 而是工件浸入與提出槽體時, 氣體與液體是否都有順暢且足夠的流通路徑。
Q5. 熱浸鍍鋅排氣孔應該開多大?
沒有一組孔徑可以直接套用所有鋼構件。 所需孔徑與數量會受到構件尺寸、內部容積、 結構形式、隔板配置及實際浸鍍方向等因素影響。 若為大型或複雜構件, 建議在製作前依實際送鍍條件確認。
Q6. 孔開得越多越好嗎?
不是。開孔需要同時考量排氣排液功能與構件本身設計。 重點在於適當的位置、尺寸與數量, 讓氣體與液體可以順利流動, 而不是單純增加孔洞數量。 若涉及結構用途,也應依原設計與工程需求確認。
Q7. 已經焊接完成的鋼構件,還可以再開孔送鍍嗎?
是否能後續加工需要依實際構件結構與工程要求確認。 如果工件已完成焊接, 建議在送鍍前先確認內部是否存在封閉空間, 並確認後續開孔位置是否會影響原有結構與使用需求。 因此更理想的方式,是在設計與製作階段就先納入鍍鋅需求。
Q8. 只有外部需要鍍鋅,內部也需要開孔嗎?
即使產品設計上主要關注外部表面, 只要構件內部形成完全封閉的空間, 仍需要從熱浸鍍鋅製程安全的角度確認排氣問題。 因此不能單純以「內部是否要求鍍層」判斷是否需要處理開孔。
Q9. 送鍍前不知道孔要開在哪裡,怎麼辦?
若構件較複雜, 建議在正式製作或送鍍前提供工程圖面、 構件尺寸與內部結構資訊, 並確認預計的熱浸鍍鋅方式。 金正豐可依實際工件與鍍鋅製程需求, 協助確認送鍍前需要注意的排氣、排水與相關加工條件。
先考慮鍍鋅,
再完成構件設計。
對一般開放式鋼構件而言, 排氣與排水通常不是主要問題; 但只要產品使用鋼管、箱型結構、隔板或封閉焊接設計, 就應進一步確認是否形成密閉空間。
將排氣孔、排水孔、吊掛與浸鍍方向提前納入設計, 不只讓熱浸鍍鋅製程更加順利, 也能降低成品完成後才需要重新修改結構的機會。